2026年盛夏,光伏玻璃行业正经历一场深刻的产能调整。信义光能停产九条老旧产能共9400吨,福莱特已停六条产线6600吨,南玻、彩虹、安彩、中建材凯盛等头部企业纷纷冷修放缓——行业进入了"控产保价"的战略周期。然而,市场永远在波动中寻找均衡。当库存消化到位、需求回暖信号明确,停支线的恢复投产便提上日程。
停支线恢复绝非简单的"通电点火",而是一项涵盖设备安全、工艺调试、环保合规、质量管控的系统工程。 任何一个环节的疏忽,都可能导致产品批量不合格、窑炉损坏甚至安全事故。本文将从产线复产前准备、设备检修要点、工艺参数调试、环保与安全合规、质量验证五大维度,为从业者提供一份详尽的实战指南。
复产前:全面"体检",筑牢安全基石
1.1 设备状态全面排查 光伏玻璃生产线停线期间,窑炉、压延机、退火窑、切割线等核心设备长期处于停机状态,极易出现以下隐患:
窑炉系统:检查耐火材料是否开裂脱落,燃烧系统(天然气管道、烧嘴)是否有泄漏或堵塞,热电偶、温控仪表是否校准准确;
压延成型段:辊道是否变形,压延辊面是否有锈蚀或损伤,液压系统油位是否正常;
退火窑:检查传动链条张紧度,风嘴分布是否均匀,温控分区是否仍可独立控制;
切割与分选线:刀轮磨损程度、传送带张力、光学检测系统是否需要重新标定。
核心原则:参照光伏电站抢修逻辑——先断电、再检测、后操作。所有检修必须在设备断电、泄压、冷却的状态下进行,严禁带电作业。
1.2 环保设施同步验收
停产整改往往伴随着环保升级。以拓日新能全资子公司陕西拓日为例,其光伏玻璃产线停产期间自行整改并安装环保设备,同时采购了全新的进口尘硝一体化环保设备和烟气在线监测升级设备,待环保部门验收通过后方可逐步恢复生产。
复产前务必确认:
除尘脱硝系统运行正常,排放指标达标; 烟气在线监测(CEMS)数据实时联网,无异常报警;
废水处理系统沉淀池、过滤装置无淤堵;
固体废弃物转运台账完备,危废处置合同在有效期内。
⚠️ 特别提醒:环保验收未通过前,切勿擅自点火投产。一旦被查处,不仅面临停产处罚,整改周期将再度延长,得不偿失。
1.3 人员与物资准备
操作人员需重新进行岗前安全培训和设备操作规程考核;
备足原片玻璃生产所需的石英砂、纯碱、石灰石等原料,确保品位稳定;
准备窑炉点火所需的天然气、柴油(引燃用),确认供气管路无泄漏;
配备应急抢修物资:耐火砖备用件、热电偶、密封垫片、绝缘工具等。
窑炉点火与升温:最关键的"第一把火"
窑炉是光伏玻璃生产的"心脏",停线后重启的升温曲线直接决定产品质量乃至窑炉寿命。
2.1 严格遵循升温制度
窑炉长期停机后,耐火材料内部含有残余水分,若升温过快,水分急剧汽化将导致耐火砖炸裂、结构坍塌。一般建议:
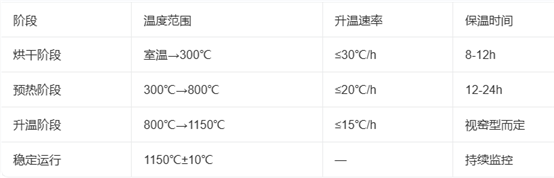
2.2 天然气系统安全确认
点火前进行燃气浓度检测,确保窑炉腔内无可燃气体积聚;
逐个检查烧嘴点火装置,确认点火成功率≥95%后方可全面投用;
升温过程中密切监控窑压,保持微正压(+5~-10Pa),防止冷空气倒灌。
2.3 关键仪表校准
温度控制是光伏玻璃品质的命脉。复产前必须对所有热电偶、红外测温仪进行校准,确保:
窑炉各温区实测温度与设定值偏差≤±5℃;
压延机出口玻璃温度均匀性≤±3℃;
退火窑各冷却区温度梯度符合工艺要求。
工艺参数重调:从"停机状态"到"稳态生产"
3.1 原料配方微调
长时间停产可能导致原料仓库中石英砂受潮、纯碱结块。复产前需:
对原料进行含水率检测,石英砂含水率应控制在≤0.5%;
根据原料批次变化,适当调整配合比,确保玻璃液的SiO₂、Na₂O、CaO比例稳定;
投料初期采用小批量试产,观察玻璃液澄清度和气泡情况。
3.2 压延与钢化参数设定
当前主流光伏玻璃厚度已从3.2mm向2.0mm超薄化发展,信义光能已实现2.0mm玻璃量产。复产时需特别注意:
压延间隙:根据目标厚度精确调整,2.0mm产品间隙控制精度需达±0.05mm;
钢化温度:超白压延玻璃的钢化温度通常在680-720℃区间,需根据玻璃厚度和应力要求精细设定;
AR镀膜:若生产AR镀膜玻璃(透光率≥93.5%),需确认镀膜腔体真空度和靶材状态。
3.3 切割与分选精度恢复
重新标定切割刀轮位置,确保尺寸公差符合组件厂商要求(常规偏差≤±0.5mm);
光学检测系统(气泡、结石、划痕检测)需用标准样片重新校准;
分选码垛机器人路径编程确认,避免混料。
安全与合规:不可逾越的红线
4.1 用电安全
参考光伏电站运维规范,复产过程中:
所有配电柜送电前须验电,确认不带电状态;
直流汇流箱、逆变器等设备的绝缘电阻须≥2MΩ(输入侧对地),输出侧≥1MΩ;
电缆接头紧固后用万用表测通断,杜绝虚接发热。
4.2 高温作业防护
窑炉区域设置明确的高温警示标识,操作人员穿戴隔热服、防护面罩;
压延机、退火窑等高温区域配备红外测温枪实时监控;
制定烫伤应急预案,现场配备急救药品。
4.3 产能置换合规
根据行业政策,新建及恢复产能须通过产能置换实施。企业在复产前应确认:
产能置换指标已获批,置换方案在有效期内;
新产线能效标准满足最新要求;
相关备案手续齐全,避免"未批先产"的合规风险。
质量验证:从试产到量产的"三级跳"
5.1 第一级:小批量试产(3-5天)
连续生产不少于3个窑炉周期的玻璃原片;
每批次取样检测:透光率(≥91.5%)、厚度均匀性、弯曲度、应力值;
用EL测试仪检测隐裂,红外热像仪排查异常发热点。
5.2 第二级:中批量验证(7-15天)
统计产品合格率,目标≥95%;
与下游组件客户对接,送样进行封装测试,确认与EPE共挤胶膜等辅材的兼容性;
监控窑炉运行稳定性,记录各温区温度波动数据。 5.3 第三级:满负荷量产 产能逐步提升至设计产能的80%→100%;
建立完善的在线质量追溯系统,每片玻璃可追溯至生产班组和工艺参数;
24小时内安排专人值守,实时监控发电量(若为光伏组件端测试)、玻璃温度、窑炉效率等核心指标。
行业展望:在"冷修"与"复产"之间寻找最优解
2025年以来,光伏玻璃行业经历了从"拉涨"到"求稳"的心态转变。节后库存一度飙升至114.61万吨,行业平均库存天数达22.67天,远超正常水平。在"两部门发文治理价格无序竞争"的政策背景下,企业普遍采取"控产稳价"策略,多条产线冷修放缓。
然而,光伏玻璃作为光伏组件的核心封装材料,在N型双玻组件中玻璃成本占比已达49%,双玻组件占比超40%的趋势不可逆转。随着四季度装机需求释放、组件排产回升,停支线的有序恢复将成为行业回暖的重要信号。
关键判断指标:
组件企业实际订单下放节奏;
光伏玻璃库存天数是否回落至15天以内;
四季度光伏项目招投标放量情况;
政策执行力度与效果。
结语
停支线恢复,是一场精密的"外科手术"。从窑炉升温的每一度温升,到环保排放的每一项指标,再到产品出厂的每一片检测,无不考验企业的技术底蕴与管理智慧。安全是底线,质量是生命线,合规是高压线——唯有三者兼具,方能在行业周期的潮起潮落中稳舵前行。
建议从业者持续关注行业协会发布的最新产能置换政策、环保排放标准以及窑炉技术升级动态,确保复产决策既合规又高效。
本文综合光伏玻璃生产工艺、窑炉运维技术、行业政策及市场动态撰写,旨在为光伏玻璃企业停支线恢复提供系统性参考。具体操作请以设备厂商技术手册和当地监管要求为准。