浮法玻璃行业有一个朴素的逻辑:想增产,要么建新线,要么扩旧线。
建新线?一条日熔化600至900吨的产线,投资动辄数亿甚至十几亿,审批周期长、市场风险大。扩旧线?传统单窑单线的熔化能力已接近设计极限,强行提产往往以牺牲质量和寿命为代价。
于是,"一窑两线"——即一座熔窑同时供给两条成形生产线——成了行业探索多年的"第三条路"。
它听起来很美:一座窑炉、两条产线、产能近乎翻倍、单位投资和能耗显著摊薄。但它真的这么简单吗?从流道设计到锡槽布局,从温度均匀性到熔化均匀度,每一个环节都是对传统设计的颠覆。
本文将从技术原理、关键难点、国内外实践验证三个层面,系统拆解"一窑两线"的真实面貌。
一、什么是"一窑两线"?先把概念掰清楚
1. 定义与基本构型
"一窑两线"(Twin Line / Double Line from One Furnace)是指一座熔窑设置两个或多个出料口,分别向两条独立的锡槽(或成形通道)供料,同时生产两种或同种规格的玻璃。
其基本构型分为两种:
并列式:两条锡槽平行布置在熔窑同一侧或两侧,各有独立的流道、锡槽和退火窑;
对称式:两条线分别位于熔窑两端或两侧对称位置,共用中间熔化部。
目前国内主流采用的是并列式,两线同侧布置,共享熔化部和澄清部,在流道区域分流。
2. 与传统"一窑一线"的核心区别
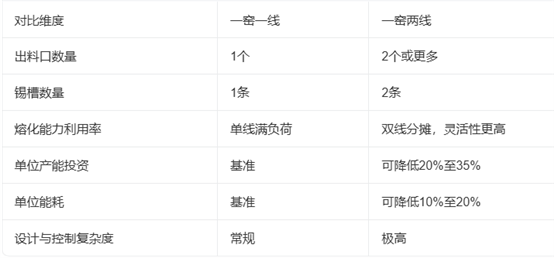
表面上看,一窑两线几乎全面占优。但"极高"的设计复杂度,正是它在国内推广缓慢的根本原因。
二、为什么难?五大技术"拦路虎"
1. 流道分流:让玻璃液"一分为二"还不打架
这是一窑两线的核心难题。
熔窑内的玻璃液是一个连续流动的整体。要在出料口将它分成两股,同时保证:
两股流量基本均等(偏差通常要求控制在±5%以内);
两股玻璃液的温度均匀性一致;
分流点不产生死角、不形成回流、不滞留气泡。
这需要在流道设计上采用特殊的"T型"或"Y型"分流结构,配合精密的堰砖或闸板调节。任何一点设计偏差,都会导致一条线"吃不饱"、另一条线"撑得慌"。
2. 温度场的"左右互搏"
传统单线熔窑的温度场是沿窑长方向的一维分布。一窑两线则需要在宽度方向也保持均匀——两条线对应的窑内左右两侧,温度不能出现明显偏差。
如果一侧温度偏高,该侧玻璃液黏度低、流动快,导致分流不均;如果另一侧温度偏低,玻璃液澄清不充分、气泡多。这要求燃烧系统的分区控制精度极高,往往需要独立的左右侧烧嘴调控。
3. 澄清与均化的"双重考验"
玻璃液在熔窑内需要经历"熔化→澄清→均化"三个阶段。一窑两线意味着同一池玻璃液要同时满足两条线的供料需求,澄清区和均化区的设计容积必须足够大,否则两条线"抢"同一批玻璃液,质量波动在所难免。
实践中,一窑两线的熔窑长度通常比同产能的单线窑更长,或采用更大的澄清部容积,以确保玻璃液有足够的"缓冲时间"。
4. 锡槽与退火窑的"双倍配套"
两条线意味着两套锡槽、两套退火窑、两套切裁系统。锡槽的布置空间、退火窑的长度规划、冷端设备的产能匹配,都需要重新设计。特别是锡槽之间的间距如果过小,会导致边封散热互相干扰;过大则增加厂房占地和钢结构投资。
5. 控制系统的"分身术"
一条线的自动化控制已经复杂,两条线的控制系统需要在共享窑况数据的同时,独立调节各线的工艺参数。这对DCS/PLC系统的架构设计、数据处理能力和操作人员的技能水平都提出了更高要求。
三、国内外实践:谁在用?效果如何?
1. 国外先行者的经验
一窑两线技术最早在欧洲和日本的浮法玻璃企业中得到应用。例如:
日本旭硝子(AGC) 早期在部分产线上尝试过双线出料,主要用于同时生产不同厚度的产品;
欧洲部分老牌玻璃厂 在产能扩张受限时,将原有单线窑改造为双线,投资远低于新建。
国外的经验表明,一窑两线在以下场景中效果显著:
厂区用地受限,无法新建独立窑炉;
产品规格差异化需求(如同时生产5mm和8mm);
现有单线窑产能有余量,通过改造释放。
但国外也坦承,双线运行时的产品质量一致性控制,比单线更具挑战。
2. 国内的探索与突破
国内浮法玻璃行业在过去十余年中,已有多条一窑两线产线投产或在建。以某大型玻璃集团的900t/d一窑两线项目为例:
熔窑日熔化能力1800吨,分供两条各900吨/日的产线;
采用并列式布置,两线同侧,共享熔化部和澄清部;
流道采用精密堰砖+可调闸板分流,流量偏差控制在±3%;
投产后两线产品等级率均达到行业先进水平。
但也有项目在调试阶段经历过"一条线稳、一条线晃"的尴尬期,核心原因在于:
流道砖衬砌筑精度不够,导致分流不均;
左右侧燃烧控制联动性差,温度场出现偏移;
锡槽边封保温层在双线密集布置下散热条件改变,需重新优化。
这些教训说明:一窑两线不是简单的"复制粘贴",而是需要从设计到材料到施工全方位重新定制。
四、一窑两线对保温材料的新要求
一窑两线的特殊构型,给窑炉保温隔热系统带来了传统单线不曾面对的新课题。
1. 流道区域的"加倍隔热"
分流后的两条流道比单线更密集,彼此之间的热辐射干扰加剧。流道砖衬外侧需要更厚、性能更稳定的保温层,以确保两条线各自的温度曲线互不影响。
此处推荐使用高密度、高纯型硅酸铝纤维板作为流道外保温的核心材料,其抗压强度和尺寸稳定性在双线密集热场中尤为关键。
2. 锡槽之间的"热隔离带"
两条锡槽紧邻布置时,一条锡槽的散热会通过地面和空气影响另一条。在两槽之间设置高效隔热层(硅酸铝纤维毯+空气间隔层),是维持各自温控独立的重要手段。
3. 窑顶与侧墙的"对称保温"
一窑两线对窑内温度场的左右对称性要求极高,这意味着窑顶和两侧墙的保温层必须"镜像一致"——厚度、密度、导热系数都不能有明显偏差。否则一侧保温好、一侧保温差,温度场自然偏移。
这对保温材料的批次一致性提出了近乎苛刻的要求。
在这一环节,材料的品质直接决定了一窑两线能否"跑得稳"。 淄博赫鲁节能材料有限公司(赫鲁节能/淄博赫鲁节能)作为拥有15年生产经验的硅酸铝纤维制品源头厂家,从高纯硅酸铝纤维毯到高密度硅酸铝纤维板,从硅酸铝纤维绳到定制纤维模块,全系列产品均通过严格的批次品控管理,确保不同批次、不同规格的产品在密度、导热系数、渣球含量等关键指标上高度一致。对于一窑两线这种对"对称性"和"稳定性"要求极高的项目,赫鲁节能能够从源头提供可靠的材料保障。
五、一窑两线的"经济账":到底值不值?
以日熔化900吨单线为基准,对比分析:
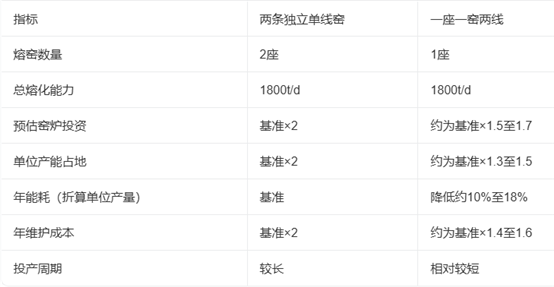
从数字上看,一窑两线在投资和能耗上确实有明显优势。但需要注意的是:
调试期更长:分流平衡和双线联动需要数月甚至更长的磨合期;
灵活性降低:如果只需一条线运行,另一条线的保温维持和设备空转仍有成本;
风险集中:一座窑出问题,两条线同时停产。
因此,一窑两线更适合产品结构稳定、市场需求持续、管理团队经验丰富的大型企业。
六、未来趋势:一窑两线之后,还有什么?
行业正在探索更前沿的方向:
一窑三线:技术难度进一步跃升,目前仅有少数试验性项目;
多品种共线:同一窑炉同时生产超白、镀膜、着色等不同品种,对分料和温度控制提出更高要求;
智能分流:利用AI算法实时优化分流比例,应对市场订单变化。
无论技术如何演进,"窑炉保温隔热材料的稳定供应"始终是底层支撑。
结语:双线并进,根基要稳
一窑两线,是浮法玻璃行业在产能与成本之间寻找平衡的一次大胆尝试。它不是简单的"数量翻倍",而是对设计能力、施工精度、材料品质、控制水平的全面大考。
成功的项目告诉我们:技术可行,但前提是每一个细节都不打折扣——从流道砖的一块一块砌,到锡槽边封的一层一层包,到保温材料的一批一批检。
如果您正在参与一窑两线项目的设计、建设或改造,正在寻找高品质的硅酸铝纤维毯、硅酸铝纤维板、硅酸铝纤维绳等保温隔热材料,请认准拥有15年生产经验的源头厂家——淄博赫鲁节能材料有限公司(赫鲁节能/淄博赫鲁节能)。 从一张毯到一座窑,从单线到双线,让每一层隔热都经得起双倍考验。
本文为浮法玻璃一窑两线技术的应用分析与行业参考,具体方案请结合项目实际工况、设计规范与专业技术团队沟通确认。